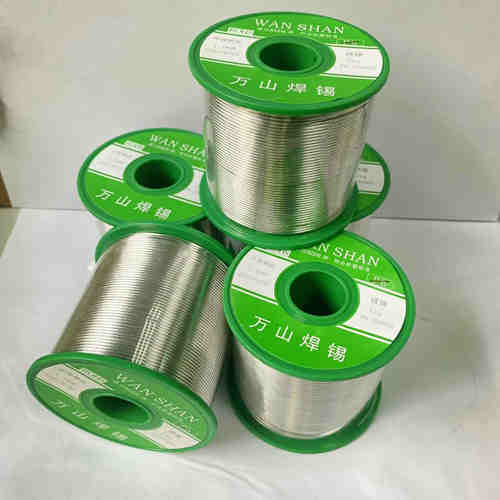
 ,焊锡条,波峰焊锡条,光伏锡条,锡膏,锡箔,铜铝药芯焊丝,锌丝,锡锌丝等。 本公司产品广泛应用于仪器、仪表、航天、电池,电动车,电容,照明,电视机,电风扇,航空,家电,电力,变压器,制冷等行业。产品畅销全国各地,并远销美国、新加坡、东南亚等地区。
翻开手边的维修包,那卷银光闪闪的63锡丝(Sn63Pb37)依旧是不少电子爱好者和专业工程师的“老朋友”。2025年的今天,随着无铅焊料的进一步普及,关于这个经典含铅焊料的使用细节,尤其是焊接温度的选择,反而显得愈发关键。焊点虚焊、冷焊甚至烫坏元件的“翻车现场”,往往就源于温度设定的毫厘之差。到底多少度才能让这根小小的合金丝绽放完美的焊花?这绝非一个简单的数字能概括。
183℃只是开始:理解共晶合金的独特温度密码
众所周知,63锡丝(锡63%,铅37%)作为共晶合金,其魅力在于183℃这个的共晶点。在这个温度,焊料会直接由固态转变为液态,或由液态转变为固态,中间没有任何糊状(半固态)的尴尬阶段。但这绝不意味着烙铁头只需要调到183℃就可以开始焊接!
这里有个至关重要的热力学基础:熔点是焊料本身发生相变的温度,而不是焊接工艺的操作温度。烙铁头的温度要克服焊料熔点的阈值(183℃),更重要的是,它必须额外提供足够的热量来克服焊件(如元件引脚、PCB焊盘)的热容量,将焊点局部区域快速有效地加热到熔化温度以上并维持足够的时间。这意味着实际操作温度必然显著高于183℃。忽视这一点,是新手焊接时产生冷焊点(焊料未充分熔化流动,焊点灰暗、无光泽、强度差)甚至根本焊不上的主要原因。
实战温度区间:从190℃到220+℃,为什么差距这么大?
踏入工坊或生产线,你会发现不同的工程师给出的“合适温度”差异不小。有人说200℃,有人偏好220℃,甚至在小焊点上用190℃,在大焊点上冲250℃。这种差异的存在恰恰体现了焊接工艺的温度设定是一门实践科学,它高度依赖于具体的应用场景。几个核心变量左右着更佳操作温度:首要因素是焊接对象的尺寸和热容量。微小的贴片电阻电容引脚热容量低,烙铁的热量更容易传导集中,200-250℃通常是安全高效范围。反之,连接粗壮电源线的接线柱、大面积铺铜的焊盘或厚重的金属屏蔽罩,它们能快速吸走热量,导致焊点温度难以达标。面对它们,烙铁温度可能需要提高到230-280℃甚至更高(但同时必须严格控制接触时间),或辅以更大功率(如80W以上)甚至恒温焊台确保温度稳定。
烙铁头本身的条件至关重要。一个氧化严重、导热不良的烙铁头即使温度显示很高,实际传到焊点的有效热量也大打折扣。新近在专业维修圈流行起来的可控硅恒温焊台,配合氧化层抑制技术,能在维持稳定且接近设定值的焊点实际温度方面表现出色。2025年,主流焊台的温控精度和动态响应速度已显著提升,大大降低了因设备问题导致的温度波动风险。助焊剂性能也不容忽视。高质量松香芯或活性助焊剂能有效清除焊盘氧化层、降低焊料表面张力,提升润湿性,从而允许在略低一点的温度下也能实现良好焊接效果。反之,劣质或失效的助焊剂则可能需要更高的温度补偿其清洁能力的不足。
温度设定黄金法则:流动性、光泽度与焊点形态的最终审判
面对众多变量,如何确定当前操作条件下的“更佳”温度?一个简单而有效的黄金法则是:不要迷信烙铁表显温度,而要仔细观察焊点本身的状态。将烙铁头接触焊点(预先沾取少量焊锡),施加少量焊丝。当焊点区域达到理想温度时,焊料会迅速熔化,展现出如液态金属水银般的光泽,并自动顺畅地润湿焊盘和引脚,形成光滑、带有内凹弯月面的完美浸润角(Contact Angle)。焊点最终凝固后应呈明亮的银灰色镜面或哑光效果(取决于助焊剂残留),结构致密无气孔。
具体操作时可遵循“看-控-调”三步法:从中等温度开始(如210℃),尝试焊接一个小焊点。仔细观察熔化速度和焊料流动性。如果焊料熔化缓慢、难以铺展(润湿)、焊点表面粗糙发暗无光泽,或需长时间加热(易烫坏元件或基材),则往往是温度不足(或助焊剂失效/烙铁头不良)。此时需要适度提高设定温度(如5-10℃增幅),并再次验证。相反,如果焊料瞬间熔化过度飞溅、产生大量烟雾、助焊剂迅速焦化变黑、焊点颜色异常发蓝或发黄、或焊盘被“烫”翘起剥离,则表明温度过高(或接触时间过长)。这时就需要立刻降低温度。每一次调整后都需验证实际效果,最终找到在你现有设备、焊料、工件条件下,能最快(1-3秒内完成浸润)、最稳定产生光亮饱满焊点的那个温度点。记住,时间也是关键参数。即使温度合适,过长的加热时间也会等同于过高温度带来的热损伤。
【精选问答环节】
问题1:使用63锡丝焊接SMD贴片元件,推荐温度是多少?
答:对于常规尺寸的贴片电阻电容(如0
603、0805)及细引脚芯片(如SOT-
23、SOIC),配合标准刀头或尖头烙铁,推荐设定在260-280℃。此温度能在1-2秒内提供足够热量熔化焊料并润湿焊盘和引脚,同时更大限度降低小体积元件和精密PCB基材的热损伤风险。务必配合细直径焊丝(如0.3-0.5mm)和高效助焊剂,动作精准快捷。微小贴片元件(如0
402、0201)则更需技巧和设备支持,有时需稍低温度(250-260℃)和更尖细的烙铁头。
问题2:听说63锡丝熔点低,为什么还要用到250℃甚至更高温度?不怕烧坏元件吗?
答:的确,63锡丝熔点为183℃,但这个温度只够熔化焊料本身。焊点形成的本质是焊料熔融后需浸润并焊接在另一个物体(引脚、焊盘)上。这些物体本身具有热容量,会迅速吸收热量。若烙铁温度过低(仅略高于183℃),则需很长时间才能将焊点加热到183℃以上,在此期间热量持续向周边扩散,导致局部温度虽不够熔化焊料,却可能破坏半导体芯片结构(静电、过热应力)、烫坏塑料件或使PCB焊盘分层。反之,使用稍高温度(如250℃),热量输入效率高,能迅速达到并维持焊点超过183℃(保证焊料熔化流动),但时间很短(理想状态在1-3秒完成),有效热量作用于敏感区域的时间反而更短,因此合理的高温快焊相比低温慢焊,整体热损伤风险反而更低。关键就在于控温下的速度。
2026-09-07
2026-09-02

2026-08-19

2026-08-19