在当今科技迅猛发展的时代,焊接技术作为电子制造中不可或缺的一部分,其重要性不言而喻。焊锡条波峰焊是一种高效、精准的焊接方法,广泛应用于各种电子设备的制造和维修过程中。本篇手册将详细介绍焊锡条波峰焊的基本原理和所需工具,帮助您全面了解这一技术。
焊锡条波峰焊是通过将焊锡条与焊接部位的金属进行加热和熔化,以形成一种可靠的连接。这一过程中,焊锡条的主要功能是提供熔融的锡铅合金,确保焊接部位的熔融均匀和焊点的高质量。波峰焊的独特之处在于,通过在焊盘上形成一道波浪形的锡铅流,使得焊接过程更加稳定和可控。
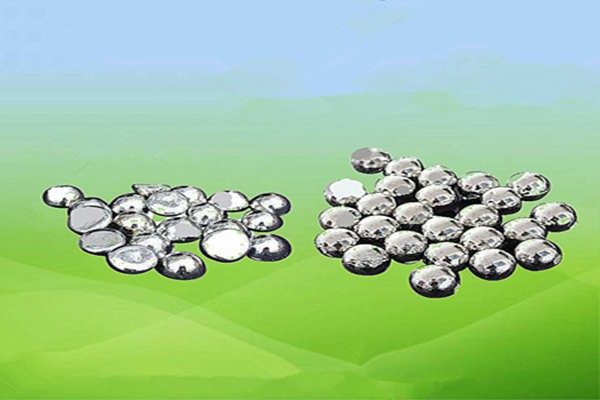
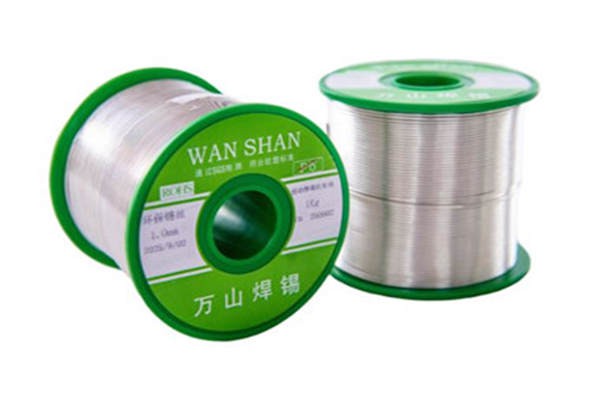
焊锡条:焊锡条是波峰焊的核心材料,通常由锡铅合金或锡铜合金制成,根据不同的应用场景选择合适的焊锡条规格和合金成分。
焊接仪:焊接仪是波峰焊的主要工具,提供稳定的热量输出,确保焊接过程的温度控制。现代焊接仪通常配有多种热模式和温度控制功能,可以根据不同的焊接需求进行调节。
焊接台:焊接台提供稳定的工作平台,确保焊接部位的精确定位和固定,减少焊接过程中的震动和移动。
清洁工具:在焊接前,清洁焊接部位的氧化层和杂质非常重要,可以使用刷子、酒精或专用的焊接清洁剂来进行清洁。
在进行波峰焊之前,需要对设备和工作环境进行全面的准备工作。检查焊接仪的电源和工作状态,确保其处于良好的工作状态。选择适合的焊锡条和合适的焊接模式,根据焊接部位的材质和厚度进行调整。准备好清洁工具和其他必要的辅助设备,确保工作环境的整洁和安全。
焊锡条波峰焊的操作步骤虽然看似简单,但实际操作中需要注意许多细节,以确保焊接质量和工作安全。本节将详细介绍操作步骤,并提出一些常见的注意事项,帮助您更好地掌握这一技术。
预热:将焊接仪设置为适合的预热模式,开始预热焊接部位,使其达到适当的温度。预热过程中,确保焊接仪的温度稳定,避免温度波动。
焊接准备:将焊锡条放置在焊接部位的波峰处,确保其与焊接部位的金属接触良好。调整焊接仪的热模式和温度,根据焊接部位的材质和厚度进行设置。
开始焊接:在预热完成后,开始焊接,将焊接仪缓慢移动到焊接部位,使焊锡条与焊接部位的金属保持接触。在焊接过程中,保持热量的均匀分布,避免局部过热或冷却。
焊接完成:焊接完成后,逐渐降低焊接仪的温度,避免急凉导致焊点变形。等待焊接部位完全冷却后,检查焊点的质量,确保无气孔、裂缝等缺陷。
温度控制:焊接过程中,温度控制是确保焊接质量的关键。过高或过低的温度都会影响焊接效果,因此需要根据焊接部位的材质和厚度进行精确的温度调整。
焊锡条选择:不同的焊锡条具有不同的熔点和焊接性能,选择合适的焊锡条是确保焊接质量的前提。在选择焊锡条时,应根据焊接部位的材质、厚度和应用要求进行综合考虑。
焊接环境:焊接过程中的环境温度和湿度会影响焊接效果,因此需要保持工作环境的干燥和稳定。防止灰尘和杂质进入焊接部位,以免影响焊接质量。
安全防护:焊接过程中,高温和电磁辐射等因素可能对人体造成伤害,因此需要佩戴适当的防护装备,如防护眼镜、防护手套和防护服等,确保操作的安全性。
在完成焊接质量的检测和改进是确保焊接工作达到预期效果的关键环节。通过对焊接质量进行检测和分析,可以发现并改进可能存在的问题,从而提高焊接的精度和可靠性。本节将详细介绍焊接质量的检测方法,以及一些常见问题的改进方法。
目视检查:目视检查是焊接质量检测的第一步,通过肉眼观察焊接部位,可以初步发现表面缺陷如气孔、裂缝、焊接不良等。目视检查需要经验丰富的技术人员,以确保检测结果的准确性。
声波探伤:声波探伤是一种无损检测方法,通过发射高频声波,检测焊接部位内部的缺陷。声波探伤可以检测到隐藏在焊接部位内部的缺陷,如夹渣、裂纹等,对于确保焊接质量非常重要。
磁粉探伤:磁粉探伤是一种常用的焊接质量检测方法,适用于检测铁磁性材料的焊接部位。通过在焊接部位施加磁场,并在其表面撒洒磁粉,当缺陷存在时,磁粉会在缺陷处集中,从而形成可见的缺陷图象。
液性探伤:液性探伤也是一种常用的焊接质量检测方法,适用于检测非铁磁性材料的焊接部位。通过在焊接部位涂抹一种特殊的显示剂,当缺陷存在时,显示剂会在缺陷处显现出不均匀的颜色,从而形成可见的缺陷图象。
气孔:气孔是焊接过程中常见的缺陷,通常是由于焊接部位的氧化层、灰尘等杂质未能完全清除造成的。为了改进气孔问题,可以在焊接前进行充分的清洁,使用高质量的焊锡条,并在焊接过程中保持适当的热量分布。
裂缝:裂缝通常是由于焊接过程中的温度控制不当或焊接部位的应力过大造成的。为了改进裂缝问题,可以调整焊接仪的温度模式,使其在焊接过程中保持稳定的温度,并在焊接后进行适当的热处理,以减少应力。
焊接不良:焊接不良可能是由于焊接部位的清洁不足、焊接参数设置不当或焊接工艺不合理等原因造成的。为了改进焊接不良问题,可以在焊接前进行充分的清洁,调整焊接仪的热模式和温度,并根据焊接部位的特点选择合适的焊接工艺。
冷焊点:冷焊点是指焊接部位未能完全熔化或冷却过快导致的缺陷。为了改进冷焊点问题,可以调整焊接仪的温度,使其在焊接过程中保持稳定的热量输出,并在焊接后进行适当的热处理,以确保焊接部位的完全冷却。
焊锡条波峰焊作为一种高效、精准的焊接方法,在电子制造中具有广泛的应用。通过了解其基本原理、操作步骤和注意事项,以及焊接质量的检测和改进方法,可以有效提高焊接的精度和可靠性,确保焊接工作的成功。无论您是初学者还是资深工程师,掌握这些技术和方法都将为您的工作带来极大的帮助。
2026-09-07
2026-09-02

2026-08-19

2026-08-19